Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Med ensamrätt.
Links Sitemap RSS XML Sekretesspolicy
Eftersom efterfrågan på pålitliga engångsövervakningsprodukter fortsätter att forma tillverkningen av medicinska förbrukningsvaror, tittar EKG-elektrodtillverkare närmare på hur enskilda produktionssteg fungerar tillsammans. Tillverkare behöver i allt högre grad en process som hanterar känsliga material konsekvent, begränsar undvikande avfall och ger tydliga kontrollpunkter från inkommande rullar till färdiga elektroder.
För många fabriker ligger den viktigaste möjligheten i att koppla hydrogelbeläggning, laminering, komponentplacering och precisionsstansning till ett koordinerat arbetsflöde. När dessa steg är planerade som en process snarare än separata öar, kan produktionsteam bättre hantera materialrörelser, minska upprepad hantering och identifiera källan till kvalitetsvariationer snabbare.
En engångs-EKG-elektrod kan se enkel ut när den ses som ett färdigt föremål, men dess struktur kan involvera flera funktionella lager. Beroende på utformningen kan dessa inkludera ett underlagsmaterial, ledande hydrogel, adhesiva element, en snäpp- eller flikkoppling, ett släppfoder och ibland en ledningstråd. Varje lager har sina egna hanteringsegenskaper. En oöverensstämmelse i spänning, inriktning, beläggning eller bindning i ett skede kan påverka nästa operation.
Detta är en anledning till att tillverkare ser över hela produktionssekvensen innan de investerar i ny utrustning. EnEKG-elektrodproduktionsmaskin bör bedömas inte bara av dess nominella produktion, utan också av hur den matar material, upprätthåller registrering, hanterar skrot och tillåter operatörer att övervaka processförhållanden.
För linjer som applicerar ledande hydrogel internt är beläggning ett kritiskt steg. Beläggningens prestanda kan påverkas av formuleringen, viskositeten, substratets kondition, linjehastighet, temperatur och härdningsmetod. Om beläggningen är ojämn eller materialet inte har nått det erforderliga tillståndet före nedströms bearbetning, kan senare steg avslöja problem som inkonsekventa kanter, överföring till liners eller variation mellan färdiga delar.
Automatisering kan hjälpa till genom att koordinera banhastigheten med beläggningsenheten och härdningssektionen, samtidigt som viktiga inställningar blir lättare att registrera och upprepa. Automatisering är dock inte ett substitut för processutveckling. Tillverkare behöver fortfarande fastställa lämpliga materialspecifikationer, verifiera härdningsförhållanden och testa den färdiga elektroden mot dess avsedda prestandakrav.
Vissa tillverkare använder förgelade rullar istället för att belägga hydrogel på linjen. Rätt val beror på förväntad efterfrågan, tillgänglig teknisk expertis, råvaruförsörjning, produktdesign och kostnaden för att trafikera varje rutt. En sund investeringsjämförelse bör ta hänsyn till hela processen, inte bara inköpspriset för en beläggningsenhet.
Efter beläggning, eller vid bearbetning av förgelade material, måste skikten sammanföras i rätt position. I en manuell eller löst sammankopplad process kan operatörer behöva överföra rullar mellan stationer, justera om material eller upprepade gånger kontrollera referensmärken. Dessa extra detaljer kan introducera variation och sakta ner linjen, speciellt när en produkt har flera lager eller ett litet aktivt område.
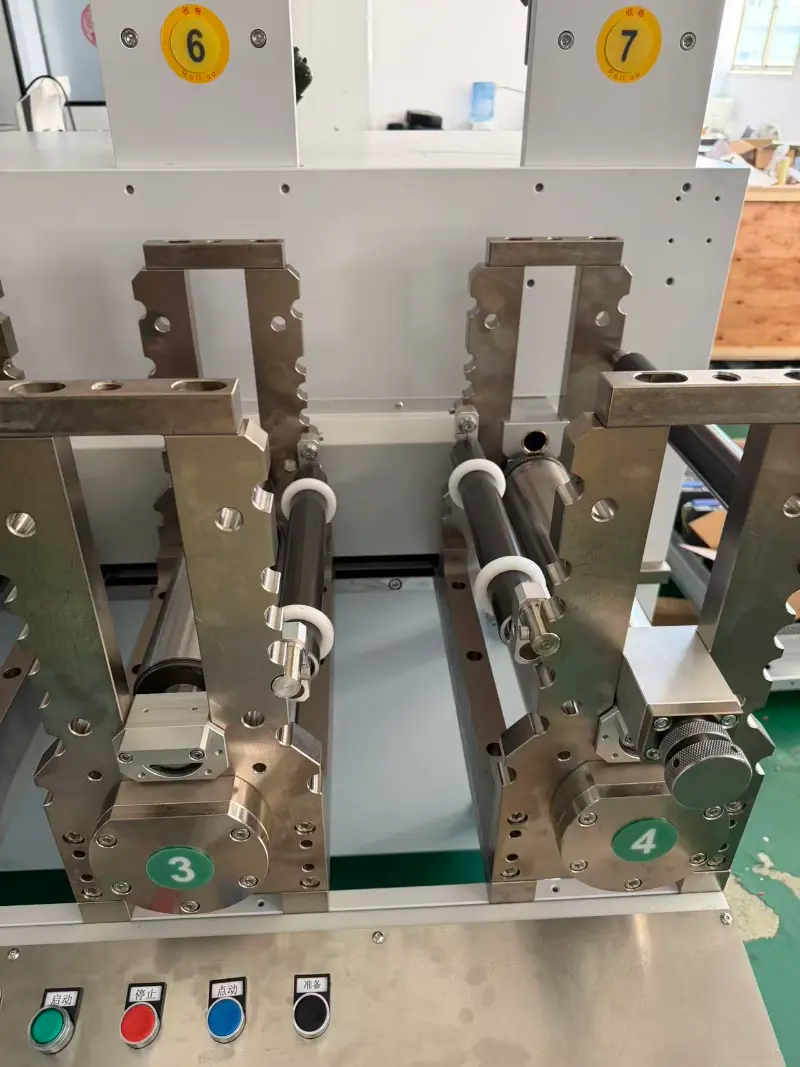
Integrerad materialstyrning och kontrollerad spänning kan hjälpa till att hålla banan stabil när den färdas genom laminerings- och komponentplaceringsstationer. Sensorer, registreringsmärken och justerbara guider kan stödja mer konsekvent positionering, men deras effektivitet beror på materialet och produktens geometri. Tunna fiberdukar, filmer, ledande tyger och gelbelagda banor reagerar inte alltid på samma sätt på spännings- eller hastighetsförändringar.
Av denna anledning bör tillverkare validera automatisering med hjälp av representativt produktionsmaterial, inte bara tomma serier eller demonstrationsrullar. Sådana tester hjälper också ingenjörer att sätta realistiska gränser för hastighet, inriktningstolerans och acceptabel stilleståndstid.
Stansning ger elektroden dess slutliga kontur och hjälper till att definiera hur materialskikten riktas runt det aktiva området. I antingen roterande eller andra skärarrangemang påverkar verktygsdesign, materialtjocklek, foderegenskaper, registreringsnoggrannhet och avfallsavlägsnande alla resultatet.
Dåligt kontrollerad skärning kan lämna ofullständiga snitt, skadade foder, oregelbundna kanter eller avfall som inte strippar rent. Dessa problem kan orsaka avbrott längre fram och öka materialförbrukningen. En välkonfigurerad EKG-elektrodproduktionsmaskin måste därför utvärderas med den faktiska produktstrukturen och skärlayouten i åtanke. Antalet hålrum, avstånd mellan delar, banbredd och riktningen i vilken skrot tas bort kan alla påverka användbar produktion.
Den bästa inställningen är inte alltid den högsta mekaniska hastigheten. En linje som går något långsammare men med pålitlig registrering och ren avfallsrensning kan leverera mer acceptabla produkter per skift än en snabbare linje som kräver täta stopp och justeringar. Tillverkare bör jämföra bra bitars produktion, bytestid, skrothastighet och oplanerade stopp tillsammans med rubrikhastighetssiffran.
Automatisering kan göra processförhållandena mer repeterbara, men det fastslår inte att en färdig elektrod är säker eller effektiv i sig själv. Kvalitetsplaneringen måste återspegla produktens avsedda användning, material, elektrisk design, hudkontaktförhållanden och deklarerade hållbarhet. Beroende på produkten kan tillverkare behöva bedöma egenskaper som elektrisk prestanda, vidhäftning, materialkompatibilitet, dimensionell konsistens och stabilitet över tid.
In-line-kontroller kan hjälpa till att identifiera synliga defekter, saknade komponenter, positionsfel eller avvikelser från definierade processgränser innan en stor mängd material bearbetas. Provtagning och testning av färdiga produkter är fortfarande viktiga eftersom inte alla prestandaegenskaper kan bekräftas av en kamera eller sensor på produktionslinjen. Kvalitetsregister bör också koppla materialpartier, maskininställningar, inspektionsresultat och korrigerande åtgärder så att ett problem kan undersökas snarare än att bara upptäckas.
En kapabel elektrodproduktionsmaskin bör göra kritiska inställningar tillgängliga för utbildade operatörer och stödja en dokumenterad strategi för omställningar och felhantering. Utrustningen i sig är bara en del av kvalitetssystemet; produktspecifikationer, validerade procedurer, leverantörskontroller, operatörsutbildning och slutlig testning är fortfarande viktiga.
Innan tillverkaren väljer en linje bör tillverkare definiera elektroddesignerna som ska produceras, förväntad effekt, rullbredder, lagerkonstruktion, kontakttyp och acceptabel bytestid. Till exempel kan anslutningsplacering, kabelinfästning, inspektion och förpackningskrav variera avsevärt mellan produktfamiljerna.
En praktisk maskinutvärdering bör innehålla representativa prover, materialspecifikationer, ett föreslaget processflöde och tydliga acceptanskriterier för provproduktion. Köpare bör fråga hur receptinställningar lagras, hur en ny storlek införs, vilka slitdelar som kräver regelbundet utbyte och vilket stöd som finns tillgängligt för installation och operatörsutbildning.
För tillverkare som planerar att utöka eller modernisera en linje, enEKG-elektrodproduktionsmaskin bör konfigureras runt den önskade produkten och verifieras med dess faktiska material.
Nästa steg av EKG-elektrodtillverkning kommer sannolikt inte att definieras enbart av automatisering. Dess värde kommer från hur väl beläggning, materialhantering, laminering, skärning, inspektion och produktion fungerar tillsammans. Anläggningar som kombinerar realistisk processvalidering med välintegrerad utrustning kan fatta bättre informerade beslut om produktion, materialanvändning och kvalitetsförbättring.
När produktionskraven blir mer varierande är den mest användbara automationsstrategin att börja med produkten, kartlägga processen, identifiera variationskällor och sedan välja utrustning som tillgodoser dessa behov. Med detta tillvägagångssätt kan tillverkare sträva efter större konsekvens utan att anta att högre hastighet automatiskt innebär bättre produktionsprestanda.
Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Med ensamrätt.
Links Sitemap RSS XML Sekretesspolicy