Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Med ensamrätt.
Links Sitemap RSS XML Sekretesspolicy
Junssen, en Kina-baserad tillverkare och leverantör av automationsutrustning, tillhandahåller skräddarsyddaPneumatic Blanking Dielösningar för tillverkare som söker konsekvent skärkvalitet, flexibla verktygskonfigurationer och effektiv bearbetning av tunna och flexibla material. Genom att använda tryckluft för att driva skärmekanismen, kan denna typ av form stödja repeterbara blankningsoperationer i förpackningar, medicinska förbrukningsvaror, elektronik och tillverkning av limprodukter. Att välja rätt verktygsstruktur, skäravstånd och pneumatisk konfiguration hjälper företag att förbättra produktionskonsistensen samtidigt som underhållskrav och driftskostnader hanteras.
En pneumatisk stansform är ett skärverktyg som drivs av tryckluft som separerar en nödvändig komponent från ark, film eller annat lämpligt material. Jämfört med manuellt manövrerade verktyg kan pneumatiska system minska repetitiva manuella ansträngningar och stödja integration med produktionsutrustning. Deras praktiska värde beror på materialegenskaper, detaljgeometri, önskad effekt och verktygsdesign. Den här guiden förklarar hur pneumatisk stansning fungerar, vilka material och industrier den betjänar, hur den jämförs med alternativa skärmetoder och vad köpare bör utvärdera innan de köper en skräddarsydd lösning från en tillverkare som Junssen.
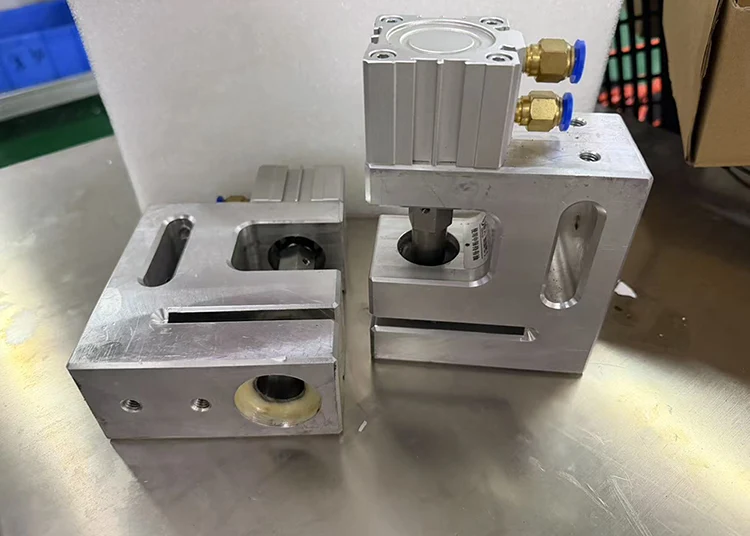
En pneumatisk stansform är ett specialiserat skärverktyg som använder tryckluft för att aktivera en stans eller skärmekanism. Dess primära syfte är att skära en komponent med en definierad kontur från en större plåt eller kontinuerligt material. I en typisk blankningsoperation är den separerade delen den önskade produkten, medan det omgivande materialet blir skrot eller en återanvändbar rest.
Huvudkomponenterna inkluderar vanligtvis en pneumatisk cylinder, stans, form, styrkomponenter och en stödjande bas. Beroende på applikation kan verktyget monteras på en fast press eller konfigureras för en lämplig mobil eller dedikerad produktionsuppställning. Junssen beskriver sin pneumatiska stansmatris som en kompakt, lätt lösning som kan rymma olika produktionsarrangemang.
En annan praktisk fördel är verktygsflexibilitet. När produktdimensioner eller hålpositioner ändras kan en kompatibel stans- och formspecifikation bytas ut utan att bygga om hela enheten. Den exakta genomförbarheten beror på verktygsdesignen och den nya produktens geometri.
Det är viktigt att skilja blankning från vanlig hålslagning. Blankning ger en separerad del med en definierad yttre profil, medan stansning i allmänhet skapar ett hål eller en öppning i materialet som förblir i stort sett intakt. Vissa produktionssystem kombinerar båda funktionerna när detaljdesignen kräver dem.
Funktionsprincipen är enkel: tryckluft genererar cylinderrörelse, skärelementet applicerar kraft på arbetsstycket och formgeometrin bestämmer den resulterande profilen. Framgångsrik drift kräver samordning mellan det pneumatiska systemet, verktygsavstånd, materialpositionering och maskincykeln.
För automatiserad produktion kan formen integreras med en maskinkontroll, positioneringsmekanism eller materialmatningssystem. Före integrering bör tillverkare verifiera slagtid, tillgängligt installationsutrymme, kontrollkompatibilitet och den erforderliga skärkraften.
När verktygen är korrekt designade och underhållna kan ett pneumatiskt blankningssystem producera repeterbara komponentformer över produktionskörningar. Noggrann materialpositionering, lämpligt skäravstånd och stabil pneumatisk effekt är avgörande för att uppnå detta resultat. Den faktiska dimensionstoleransen måste fastställas för varje applikation snarare än att antas från enbart drivmetoden.
Pneumatiska mekanismer kan ge ett praktiskt alternativ för applikationer som inte kräver en komplex hydraulisk kraftenhet. En kompakt montering kan förenkla installationen i ett befintligt produktionsområde, även om det totala fotavtrycket beror på fixturer, skydd, komponenter för luftberedning och materialhanteringskrav.
Eftersom ställdonet använder tryckluft snarare än hydraulolja som sitt drivmedium, undviker systemet hydraulvätskeläckage i samband med hydrauliska kraftkretsar. Detta kan vara fördelaktigt i produktionsmiljöer som hanterar känsliga filmer, självhäftande material eller medicinska förbrukningsmaterial. Icke desto mindre bör tryckluftens renhet, smörjningskrav och kontamineringskontroller bedömas i enlighet med den specifika produktionsprocessen.
Olika produktformer kan kräva olika stansar, stansöppningar eller skärprofiler. Ett välplanerat verktygssystem kan göra produktbyten mer hanterbara, särskilt när ersättningskomponenter är designade för kompatibilitet med den befintliga monteringen.
Pneumatisk blanking kan integreras i lämplig automatiserad eller halvautomatisk utrustning. Förreglingar, skydd, tryckövervakning och andra säkerhetsanordningar kan hjälpa till att kontrollera åtkomsten till klippområdet. Dessa säkerhetsåtgärder måste väljas och valideras för den faktiska maskinen; Enbart pneumatisk aktivering garanterar inte förarens säkerhet.
Lämpligheten för en pneumatisk stansform beror på materialets tjocklek, hårdhet, elasticitet, ytegenskaper och skärmotstånd. Det är särskilt användbart för utvalda tunna och flexibla material, förutsatt att verktygsgeometrin och tillgänglig kraft är lämplig.
| Industri | Typiska material | Potentiella applikationer | Viktigt övervägande |
|---|---|---|---|
| Flexibel förpackning | PE, PP, PET och andra lämpliga filmer | Förpackningskomponenter och formade filmdelar | Filmtjocklek, tätningsegenskaper och kantkvalitet |
| Medicinska förbrukningsvaror | Fibertyg, hydrogel, självhäftande laminat | Elektrodkuddar, förband och medicinska plåster | Dimensionskonsistens och kontamineringskontroll |
| Elektronik | Isolerande filmer, flexibla polymerer, utvalda ledande material | Isoleringsbitar och tunna funktionskomponenter | Profilnoggrannhet och materialdeformation |
| Etiketter och tryck | Etikettlager, papper, självhäftande material | Specialformade etiketter och stansade komponenter | Lim ansamling och rena skärkanter |
| Bilinteriörer | Flexibla dekorativa filmer och dämpningsmaterial | Inredningsdetaljer och formade kuddar | Repeterbarhet och kompatibilitet med skiktade material |
| Allmän industriell tillverkning | Skum, gummi, silikon och andra lämpliga mjuka material | Packningar, tätningar, dynor och skyddskomponenter | Skärkraft, verktygsslitage och detaljgeometri |
Dessa exempel är tillämpningsmöjligheter, inte en garanti för att en standardmatris kan bearbeta varje listat material. Flerskiktskompositer, slipande substrat, tjocka arbetsstycken och hårdmetaller kan kräva en annan skärstruktur eller en kraftfullare maskin. Ett materialprov och produktritning hjälper till att bestämma genomförbarheten innan verktyg tillverkas.
Att välja mellan pneumatisk stansning, pneumatisk stansning och hydraulisk skärning beror på om det önskade resultatet är en separat komponent, ett hål eller en genomskärning av en materialprofil. Köpare bör jämföra den avsedda processen snarare än att behandla dessa metoder som utbytbara.
| Jämförelsefaktor | Pneumatisk blankningsmatris | Pneumatisk stansform | Hydrauliskt skärsystem |
|---|---|---|---|
| Huvudsyfte | Separerar en formad färdig del | Skapar hål eller specificerade öppningar | Applicerar hydraulisk kraft för lämpliga skär- eller formningsuppgifter |
| Strömkälla | Tryckluft | Tryckluft | Trycksatt hydraulvätska |
| Typiska styrkor | Definierade profiler och repeterbar delseparation | Effektiv håltagning och flerhålsoperationer | Kan leverera hög kraft för krävande applikationer |
| Underhållsfokus | Skäreggar, styrningar, lufttillförsel och fixturer | Stanskondition, hålets geometri, styrningar och lufttillförsel | Vätsketillstånd, tätningar, slangar och hydrauliska komponenter |
| Urvalsprioritet | Delkontur, material och erforderlig kraft | Hålform, diameter och position | Framtvinga krav, processtyp och systemkonfiguration |
En pneumatisk stansdyna är ofta värd att utvärdera när arbetsstycket är lämpligt för pneumatisk skärning och den erforderliga kraften kan levereras inom systemets driftsgränser. Hydraulisk utrustning kan vara mer lämplig för tyngre applikationer, medan en stansdyna i allmänhet är det bättre valet när det primära syftet är att skapa öppningar.
För mer information om relaterade verktyg, granska Junssens stansverktygslösningar och stansnings- och håltagningsverktyg.
Att köpa en stans enbart baserat på pris kan leda till onödig omarbetning, dålig kantkvalitet eller inkompatibilitet med befintlig utrustning. Ett mer tillförlitligt tillvägagångssätt är att definiera produktionskraven innan du begär en offert.
Junssens produktinformation indikerar att dess pneumatiska stansdyna är kompakt och lätt och kan stödja olika produktionskonfigurationer. Lämplig design bör fortfarande bekräftas mot köparens ritningar, prover och maskinspecifikationer.
För en skräddarsydd verktygsförfrågan, förbered ett paket som innehåller produktritning, materialdata, exempelbilder, målutdata och installationskrav. Dessa detaljer gör det möjligt för leverantören att bedöma designen mer exakt och identifiera potentiella begränsningar innan produktionen påbörjas.
Rutinunderhåll hjälper till att bevara kantkvaliteten, minska oplanerad stilleståndstid och förlänga verktygens livslängd. Det faktiska underhållsintervallet bör återspegla driftsfrekvens, substrategenskaper och tillverkarens instruktioner.
För högt lufttryck bör inte användas för att kompensera för en trubbig skäregg eller en felaktigt utformad form. Arbete utanför specificerade gränser kan påskynda slitaget och skada interna komponenter. Före underhåll, isolera den pneumatiska energikällan, släpp lagrat tryck och följ tillämpliga spärr- och säkerhetsprocedurer.
Om grader eller ofullständiga snitt uppstår, kontrollera först materialets placering, spetskondition, spelrum och pneumatisk stabilitet. Justeringar bör baseras på inspektion och verktygstillverkarens rekommendationer snarare än bara på försök och misstag.
En pneumatisk stansmatris använder tryckluft för att driva en skärmekanism som separerar en komponent från ett större ark, film eller annat lämpligt substrat. Den används när tillverkare behöver repeterbara former och konsekventa deldimensioner.
Beroende på formkonstruktionen och tillgänglig skärkraft kan lämpliga material innefatta plastfilmer, papper, fiberduk, självhäftande laminat, skum, gummi, silikon och utvalda isoleringsmaterial. Kompatibiliteten bör verifieras för den specifika materialtjockleken och delens geometri.
Blankering producerar vanligtvis en separerad del som blir den nödvändiga färdiga komponenten. Stansning skapar vanligtvis ett hål eller en öppning, med den borttagna snigeln behandlad som avfall. Den korrekta processen beror på produktdesignen.
Junssen tillhandahåller skärverktygslösningar för olika produktionskrav. Köpare kan lämna in ritningar, prover, materialspecifikationer och utrustningsdetaljer för en teknisk bedömning. Den slutliga konfigurationen beror på applikationen och bekräftade designkrav.
Materialets hårdhet och nötningsförmåga, skärspel, eggtillstånd, inriktning, arbetstryck, produktionsfrekvens och underhållsmetoder påverkar alla livslängden. Regelbunden inspektion och snabb service hjälper till att minska för tidigt slitage.
Använd lämpligt hål från stans till stans, bibehåll skarpa skäreggar, säkra arbetsstycket och håll den pneumatiska tillförseln stabil. Materialegenskaper och verktygsgeometri bör utvärderas tillsammans när återkommande skärfel uppstår.
Ange produktritning, substrattyp och tjocklek, måldimensioner och toleranser, förväntad produktionsvolym, värdmaskinspecifikationer och eventuella speciella säkerhets- eller automationskrav. Prover kan också hjälpa till att klargöra materiellt beteende.
En väldesignad pneumatisk stansmatris kan hjälpa tillverkare att producera konsekvent formade komponenter samtidigt som de stödjer flexibla verktygsarrangemang och effektiva produktionsarbetsflöden. Dess lämplighet beror på material, skärgeometri, erforderlig kraft, maskinkompatibilitet och förväntad effekt. Noggranna specifikationer och rutinunderhåll är avgörande för pålitlig drift.
Oavsett om du utvecklar medicinska förbrukningsvaror, flexibla förpackningskomponenter, limprodukter eller precisionsindustridelar, kan Junssen hjälpa dig att bedöma dina verktygskrav och utforska en lämplig konfiguration. Besök produktsidan för Pneumatic Blanking Die för att lära dig mer, granska relevanta automations- och verktygslösningar ochkontakta ossmed dina ritningar, materialdetaljer och produktionsmål för att diskutera en skräddarsydd lösning för din applikation.
Copyright © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Med ensamrätt.
Links Sitemap RSS XML Sekretesspolicy